
Oberflächenprüfung für Metallteile
Kratzer, Risse, Rattermarken oder Rost: An Metalloberflächen entscheidet oft ein Detail über Gut oder Ausschuss. NELA baut die Anlage, die jedes Teil nach demselben Grenzwert beurteilt und Bild und Messwert dazu im Takt Ihrer Fertigung dokumentiert.
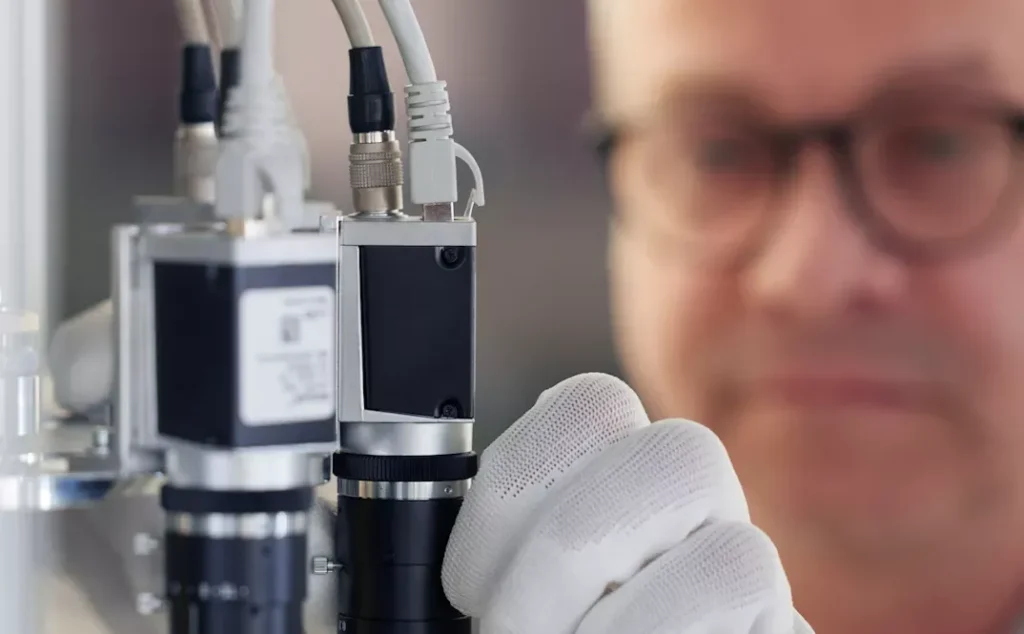
Wirtschaftlich prüfen und Qualität belegen
-
100-%-Prüfung statt Stichprobe
Jedes Teil wird vollständig und reproduzierbar geprüft. Fehlerhafte Teile gelangen nicht unbemerkt in den weiteren Prozess oder zum Kunden.
-
Hoher Durchsatz, kurze Rüstzeiten
Bei wechselnden Teilen entscheidet die Rüstzeit über die Wirtschaftlichkeit. Umrüsten auf ein anderes Prüfteil dauert rund 10 Minuten.
-
Nachweisbare Qualität
Alle Ergebnisse werden automatisch dokumentiert und sind gegenüber Kunden, Auditoren und Normen belastbar.
Metalloberflächen sicher beurteilen. Ohne Stichprobe, ohne Bauchgefühl
Metalloberflächen stellen die Qualitätssicherung vor eine doppelte Aufgabe: Sie reflektieren stark, variieren je nach Bearbeitung und müssen häufig im Sekundentakt beurteilt werden. Diese Entscheidung fällt in Ihrer Fertigung jeden Tag hundertfach: Geht das Teil raus oder nicht? Am Sichttisch fällt sie nach Erfahrung, im Prüfprogramm nach einem Grenzwert in µm, der vorher an Ihren Grenzmustern abgenommen wurde.
Diese Defekte erkennen wir auf Metalloberflächen.
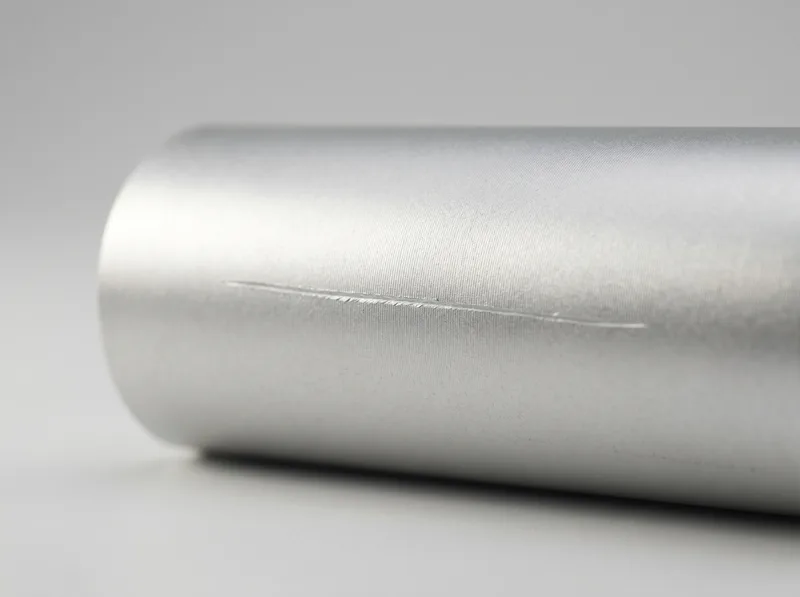
Kratzer, Riefen und Schlagstellen
Gezielte Dunkelfeldbeleuchtung und flaches Streiflicht verstärken Kantenreflexionen und Vertiefungen, sodass selbst feine Beschädigungen zuverlässig sichtbar werden.
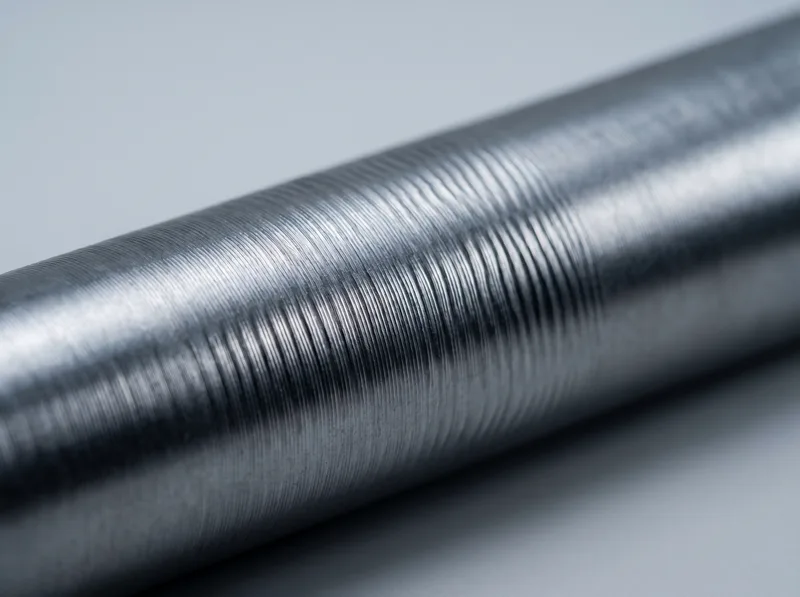
Rattermarken auf Hochglanzoberflächen
Über Shape from Shading analysieren wir minimale Schattenverläufe und erkennen feinste Welligkeiten, die klassische Bildverarbeitung kaum erfasst. Dies auch auf anspruchsvollen Oberflächen.
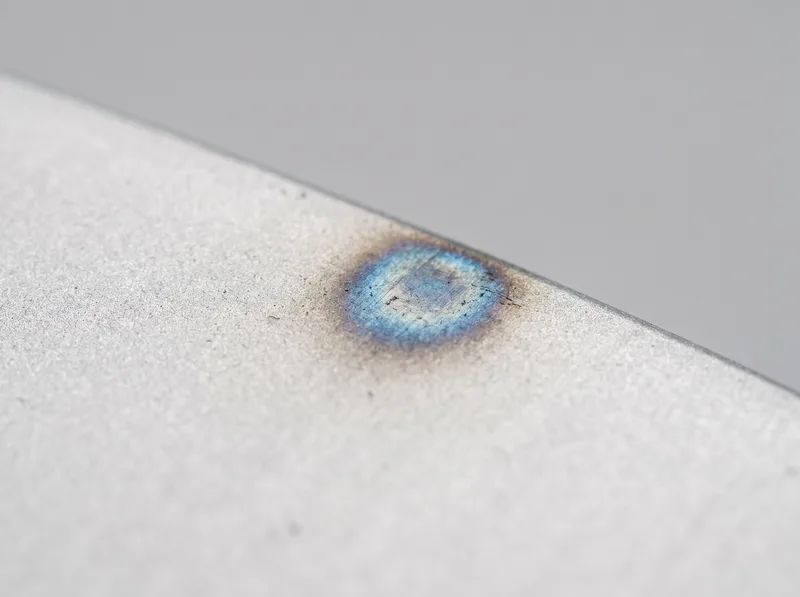
Rost und Verfärbungen
Homogene Dombeleuchtung reduziert Störreflexe und hebt materialbedingte Oberflächenveränderungen klar hervor. Gezielt ausgewählte Beleuchtung stellt die Farbmerkmale mit maximalem Kontrast dar.
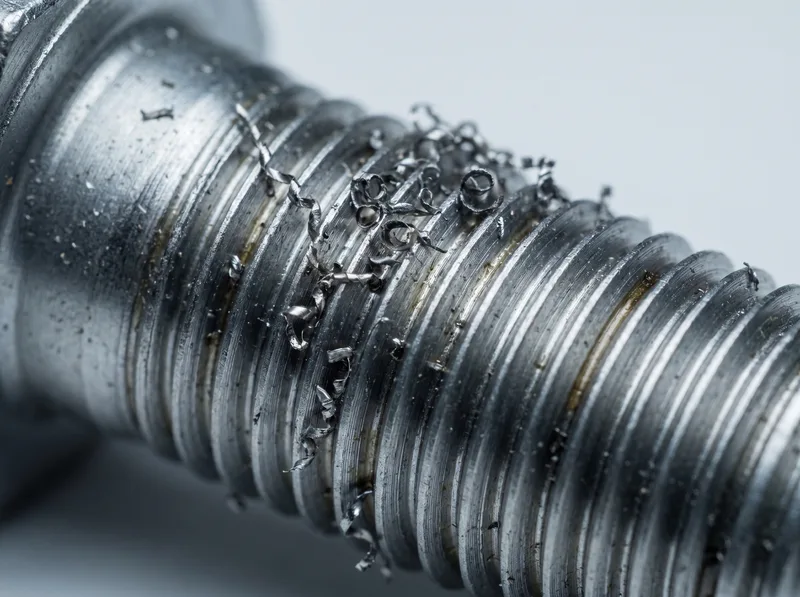
Spanrückstände in Bohrungen und Nuten
Ein Span in einer Nut fällt bei der Montage kaum auf, im Betrieb schon. Die 360-Grad-Mantelflächenprüfung und der INside-Sensor erfassen Bohrungen, Nuten und Innengewinde mit.
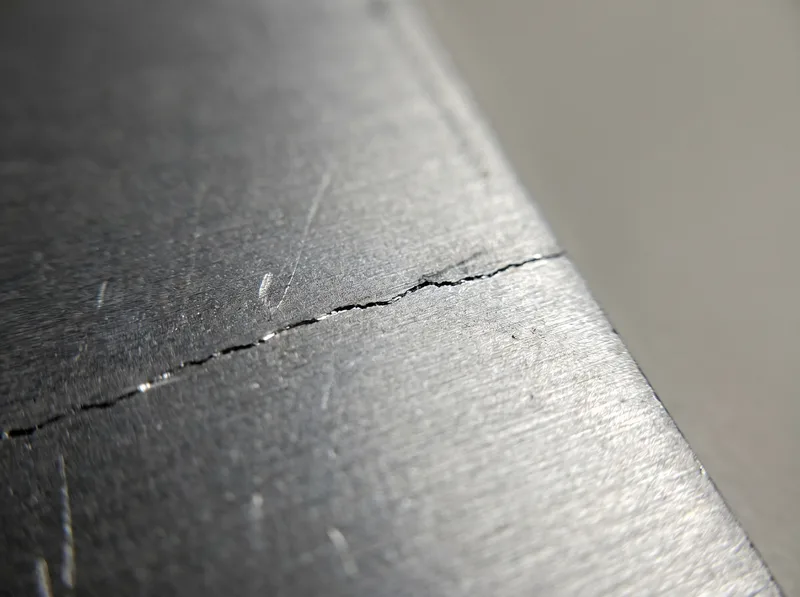
Haarrisse und Materialtrennungen
Bei elektrisch leitfähigen Teilen ergänzt die Wirbelstromprüfung die Optik und erkennt Risse, Einschlüsse und Gefügeunterschiede.
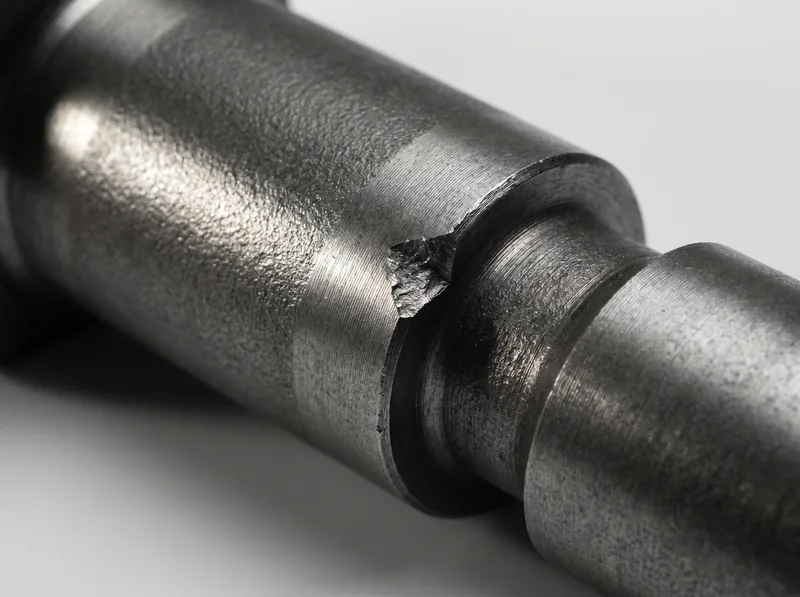
Kantenausbrüche, Lunker und Poren
An Sinter- und Umformteilen detektieren wir Beschädigungen der Oberflächentopografie, die Belastbarkeit und Lebensdauer beeinträchtigen.
Kosmetischer Makel oder qualitätsrelevanter Schaden?
Wir zeigen Ihnen, wie sich diese Frage an jedem Teil objektiv und im Produktionstakt beantworten lässt.
Werkstoffe und Oberflächen, für die wir Prüfsysteme bauen.
Ob spiegelnder Edelstahl, beschichtetes Aluminium oder poröses Sintermetall: Jede Oberfläche stellt eigene Anforderungen an Beleuchtung und Sensorik. Beleuchtung und Sensorik legen wir für Ihren Werkstoff aus, bevor die Anlage gebaut wird.
Werkstoffe (Auswahl)
Oberflächenbeschaffenheit
-
Drehteile und Verbindungselemente
Am Verbindungselement prüft die Anlage das Gewinde über die gesamte Länge, dazu Rundheit und Konzentrizität an Klemm- und Lagerstellen. Bei Kugellagern zählt sie die Wälzkörper mit.
-
Sinterteile und Feinschneidteile
An Sinterteilen findet die Anlage topologische Beschädigungen und Schleifmittelrückstände. An Stanz- und Feinschneidteilen kommen Geometrie- und Maßhaltigkeitsprüfung dazu, bei Blecherzeugnissen die Ebenheit.
Geometrieprüfung und Oberflächenprüfverfahren
Dimensionale Prüfung
Prüfung sämtlicher sichtbarer geometrischer Merkmale wie z.B. Außen- und Innendurchmesser.
Höhenmessung
Für besonders präzise Messergebnisse bei sehr engen Toleranzen wird an bis zu 4 Projektionspunkten gemessen. So können beispielsweise schräge Oberkanten erkannt werden.
Hart/Weich-Prüfung mit Wirbelstrom
Bei elektrisch leitfähigen Teilen ergänzt die Wirbelstromprüfung die Optik. Sie erkennt Materialtrennungen wie Haarrisse und Druckstellen, dazu Fremdeinschlüsse und Nitrierschichtdicken. Über den Gefügezustand trennt sie außerdem gehärtete Teile von nicht oder unzureichend angelassenen und unterscheidet Legierungen, Halbzeuge und Fertigwaren. Die Sensorik sitzt in derselben Anlage und läuft im selben Takt, die Messwerte fließen in VisionCheck und in die Statistik ein. Als Partner arbeitet NELA unter anderem mit der Rohmann GmbH.
Optische Oberflächenprüfung im Vergleich zu klassischen Verfahren
Farbeindringprüfung, Magnetpulver und Labormethoden sind in der Praxis etabliert. Für die laufende Serie scheitern sie an derselben Stelle, weil sie auf Stichproben ausgelegt sind.
| NELA AOI | Farbeindringprüfung (PT) | Magnetpulverprüfung (MT) | Labormethoden (Röntgen, CT, Ultraschall) | |
|---|---|---|---|---|
| Serientauglichkeit | im Produktionstakt | in der Linie kaum taktbar | schlecht automatisierbar | zu langsam für den Linieneinsatz |
| Prüfumfang | 100 % der Teile | nur offene Oberflächenrisse | nur ferromagnetische Werkstoffe | Stichprobe |
| Aufwand | automatisch dokumentiert | mehrstufig und chemikalienintensiv | Entmagnetisierung und Dunkelkabine | zu teuer für den Linieneinsatz |
Optische Prüfung von Metallteilen
Die Broschüre fasst zusammen, welche Defekte sich an Metalloberflächen automatisiert erkennen lassen, welche Werkstoffe und Oberflächen geprüft werden und wie die Prüfung in die laufende Serienfertigung eingebunden wird. Zwölf Seiten zum Mitnehmen in die nächste Besprechung.
Die Software dahinter: NELA VisionCheck
Jede Prüfentscheidung wird automatisch protokolliert: mit Bild, Messwerten, Fehlerklasse, Zeitstempel und Maschinen-ID. VisionCheck erlaubt den Aufbau individueller Prüfprogramme und reduziert Pseudoausschuss durch adaptive Oberflächenalgorithmen. So entsteht eine lückenlose Qualitätsdokumentation, die Audits standhält und die Rückverfolgbarkeit in der Lieferkette sicherstellt.
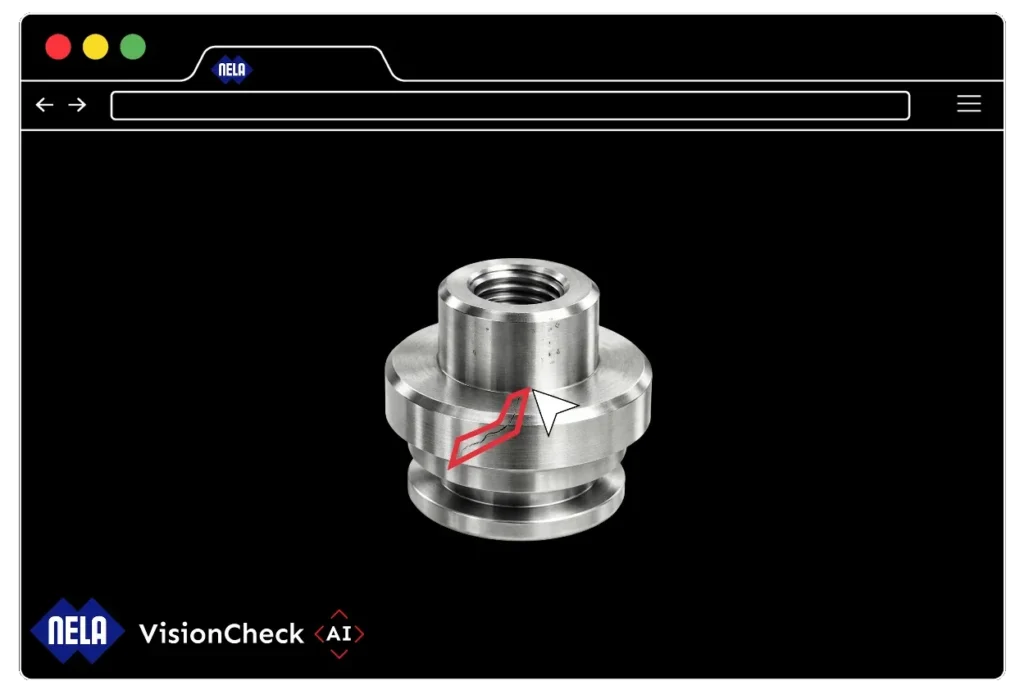
Auf Wunsch wird NELA VisionCheck durch ein leistungsstarkes KI-Modul ergänzt, welches Ihre Prüfung noch effizienter und flexibler macht.
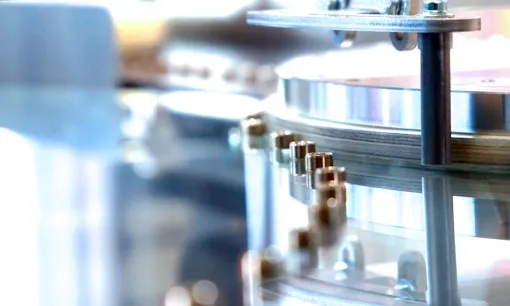
Glastellersystem (TAVI)
Ideal, wenn Sie sehr hohe Prüfanforderungen haben und dabei extrem stabil und sehr schnell prüfen wollen.
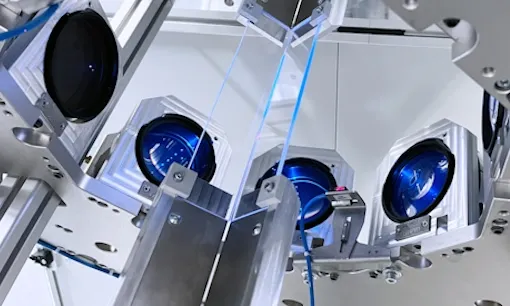
Glasrutschensysteme (SKIVI)
Ideal für die optische Inspektion von länglichen, zylindrischen Serienteilen, die kontinuierlich geprüft und zuverlässig sortiert werden müssen.
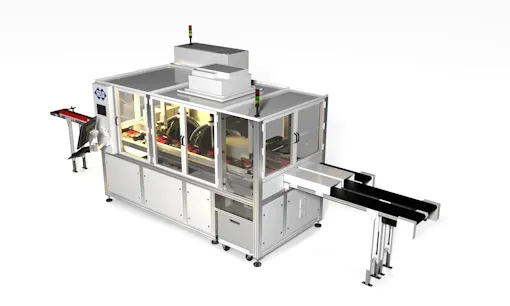
Getaktete Systeme, Handlingsysteme (ROVI)
Für komplexe Teile, besonders anspruchsvolle Prüfstellen oder Situationen, in denen das Bauteil gezielt positioniert oder sogar verformt werden muss (z. B. elastische Teile).

Smart Sensorik
Die kompakten Sensoreinheiten aus Kamera und abgestimmter Beleuchtung lassen sich über gängige Standardschnittstellen in Ihr System integrieren und liefern sofort verwertbare Prüfergebnisse.
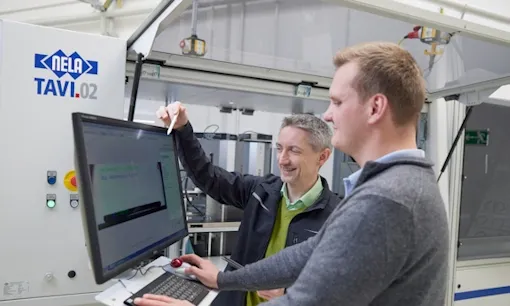
VisionCheck
VisionCheck ermöglicht den Aufbau individueller Prüfprogramme, reduziert Pseudoausschuss durch adaptive Oberflächenalgorithmen und integriert sich nahtlos in bestehende optische Prüfanlagen.

VisionCheckAI
Die VisionCheck.AI ergänzt klassische Bildverarbeitung um eine leistungsstarke KI-Komponente, erkennt feinste Defekte zuverlässig und lässt sich ohne Programmierkenntnisse für neue Bauteile einlernen.
Senden Sie uns Ihr Referenzteil.
Wir prüfen es im Technikum Lahr und sagen Ihnen, welche Defekte sich automatisiert sicher erkennen lassen und mit welchem System. Wir prüfen, was sich automatisiert erkennen lässt.