
Aluminium Oberflächenprüfung: weiches Material, harte Anforderungen
Aluminium verzeiht wenig: Das weiche Material nimmt beim Handling schneller Kratzer und Schlagstellen an als Stahl, und spätestens nach dem Eloxieren zeichnet sich jeder Fehler auf der Oberfläche ab. NELA prüft Ihre Aluminiumteile vollständig, solange sie noch unbeschichtet sind. Wer erst nach dem Eloxieren prüft, hat den Fehler bereits veredelt.
Warum Aluminium eine eigene Prüfaufgabe ist

Für Techniker
Aluminium bildet an der Luft sofort eine natürliche Oxidschicht. Beschädigungen, Einschlüsse und Ausblühungen unter dieser Schicht zeichnen sich beim Anodisieren deutlich ab. Der wirtschaftlich richtige Prüfzeitpunkt liegt deshalb vor dem Beschichtungsschritt: Aussortieren, bevor Eloxal- oder Lackierkosten auf ein fehlerhaftes Teil entfallen.
Objektive Kriterien reduzieren den Pseudoausschuss: Gute Teile bleiben im Prozess, statt beim kleinsten Glanzpunkt vorsichtshalber auszuscheiden.
Auf stark reflektierenden Flächen hängt die Sichtbarkeit eines Fehlers vom Lichteinfall und Blickwinkel ab. Was der Prüfer am Fenster mit Tageslicht sieht, übersieht er womöglich am Kunstlicht. Dazu kommen Ermüdung und Stichprobenlogik: Bei heutigen Stückzahlen bleibt der größte Teil der Serie ungeprüft.
Aluminium-Oberflächenprüfung im Takt: jedes Teil, dokumentiert
Die automatische Oberflächenprüfung von NELA prüft vollständig statt stichprobenartig: eine 100-%-Prüfung an Stirn-, Seiten- und Mantelflächen von Aluminiumteilen.
-
Geprüft vor der Veredelung
Ein aussortiertes Rohteil kostet Sie das Rohteil. Nach dem Eloxieren kostet dasselbe Teil zusätzlich den Veredelungsschritt.
-
Beleuchtung auf Ihre Oberfläche kalibriert
Definierte Abstrahlwinkel erzeugen auch auf spiegelndem Aluminium auswertbare Kontraste. Der Kontrast ist damit reproduzierbar und hängt nicht am Lichteinfall im Prüfraum.
-
Im Takt Ihrer Fertigung
Bis zu 100.000 Teile pro Stunde, je nach System und Bauteil.
-
Belegt gegenüber Ihrem Abnehmer
Zu jedem Teil ein Bild und ein Messwert. Steigt der Kratzeranteil, sehen Sie am Verlauf, ob das Handling oder der Transport dahintersteckt.
Prüfen, bevor veredelt wird.
Wir zeigen Ihnen, wie sich Kratzer, Poren und Grate an Aluminium vollständig im Produktionstakt erkennen lassen.
So prüft NELA Aluminium
Reflexion ist bei NELA keine Störgröße, sondern Information: Kalibrierte Beleuchtung mit definierten Abstrahlwinkeln erzeugt auch auf spiegelndem Aluminium auswertbare Kontraste. Gezielte Dunkelfeldbeleuchtung macht Kratzer, Riefen und Schlagstellen sichtbar, der Mantelflächensensor erfasst rotationssymmetrische Teile vollumfänglich in 360 Grad. Beleuchtung und Sensorik entwickelt NELA im eigenen Haus.
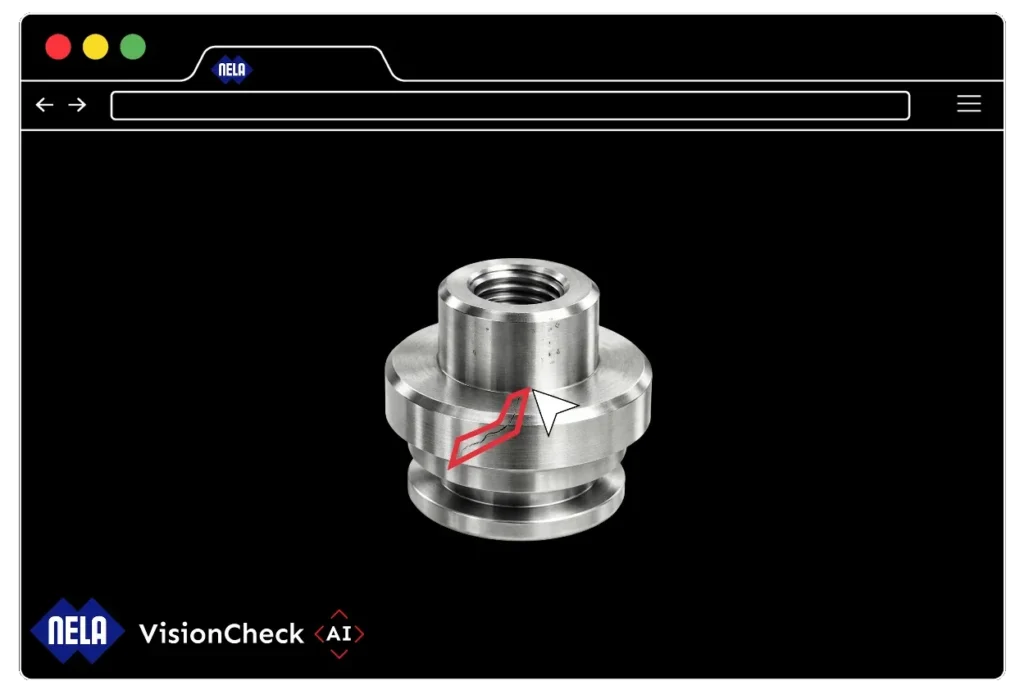
Für die Rissprüfung an Aluminium setzt NELA auf die Optik als Leitverfahren. Und wo Norm oder Kundenprüfplan zusätzlich eine Wirbelstromprüfung fordern (sie funktioniert bei leitfähigem Aluminium, anders als Magnetpulver): Wirbelstromsensoren lassen sich in dieselbe Prüfanlage integrieren, das Teil durchläuft beide Prüfungen in einem Takt. Die Auswertung übernimmt die VisionCheck Software; mit VisionCheck.AI lernen Sie neue Teile ohne Programmierkenntnisse ein, die Daten bleiben lokal in Ihrem Haus.
Schon gewusst? Die Magnetpulverprüfung funktioniert nur bei ferromagnetischen Werkstoffen, bei Aluminium versagt sie prinzipbedingt. Die Kombination aus optischer Prüfung und integrierter Wirbelstromsensorik schließt genau diese Lücke, ohne zweiten Prüfschritt.
-
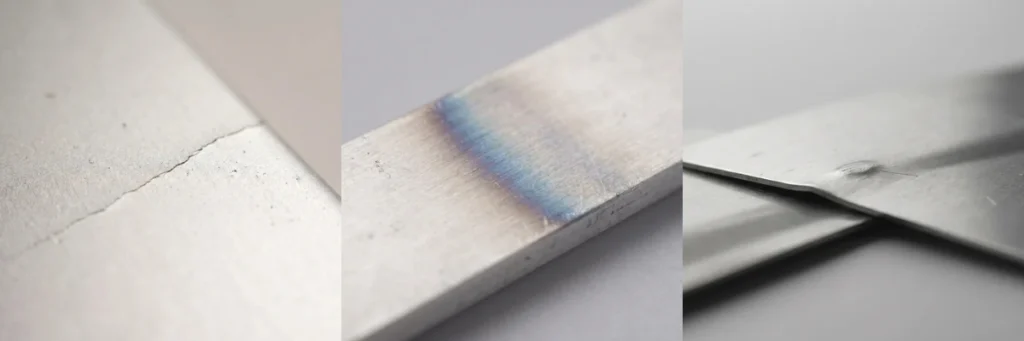
Typische Defekte, die das System an Aluminium erkennt
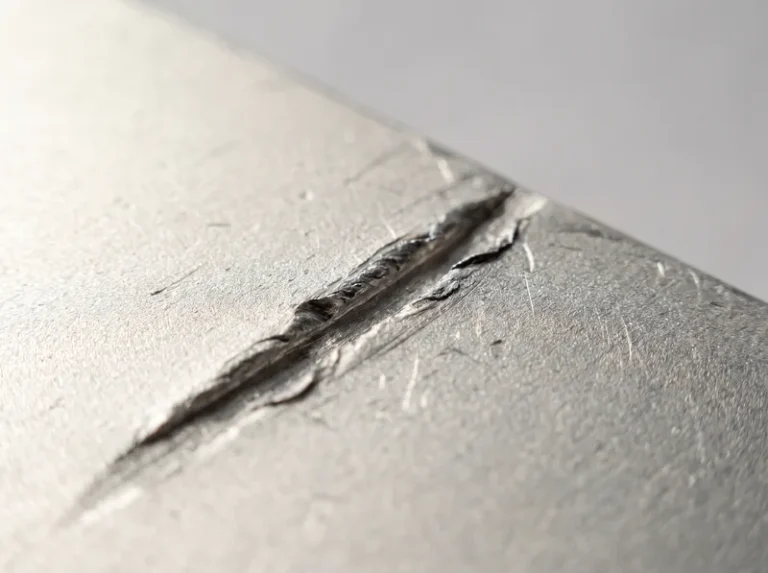
- Kratzer, Riefen und Schlagstellen aus Handling und Transport
- Oxidation und Ausblühungen
- Lunker und Poren an Guss- und Druckgussteilen
- Grate an Kanten und Konturen
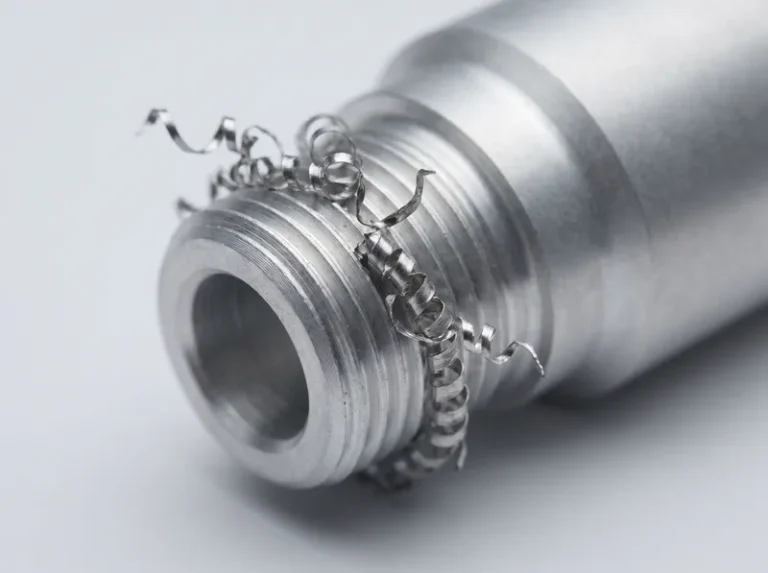
- Metallspäne in Bohrungen und Nuten
- Rückstände aus Schleif- und Bearbeitungsprozessen
-
Geprüft wird dort, wo Aluminium verbaut wird
- Dreh- und Frästeile für Automobil- und Maschinenbau
- Druckgussteile mit funktionskritischen Oberflächen
- Umform- und Fließpressteile
- Sicht- und Designteile vor Eloxal oder Lackierung
- Leichtbau-Komponenten mit Dicht- und Passfunktionen
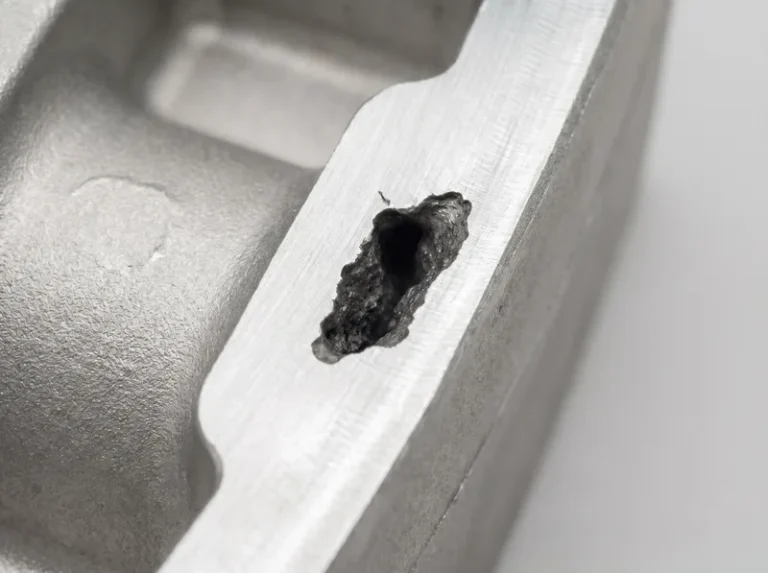
Was wir an Aluminium prüfen
NELA prüft in der Metallverarbeitung Serienteile aus Edelstahl, Stahl, Messing, Bronze, Kupfer und Aluminium. Die Prüfkriterien legen unsere Applikationsingenieure gemeinsam mit Ihnen an Ihren Grenzmustern fest, von der Musterprüfung bis in den laufenden Betrieb, mit Support vor Ort oder per Remote Assistance.
Die Software dahinter: NELA VisionCheck
Jede Prüfentscheidung wird automatisch protokolliert: mit Bild, Messwerten, Fehlerklasse, Zeitstempel und Maschinen-ID. VisionCheck erlaubt den Aufbau individueller Prüfprogramme und reduziert Pseudoausschuss durch adaptive Oberflächenalgorithmen. So entsteht eine lückenlose Qualitätsdokumentation, die Audits standhält und die Rückverfolgbarkeit in der Lieferkette sicherstellt.
Auf Wunsch wird NELA VisionCheck durch ein leistungsstarkes KI-Modul ergänzt, welches Ihre Prüfung noch effizienter und flexibler macht.
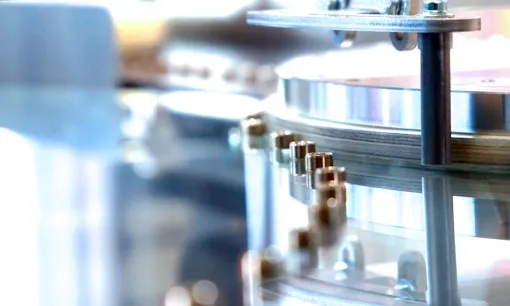
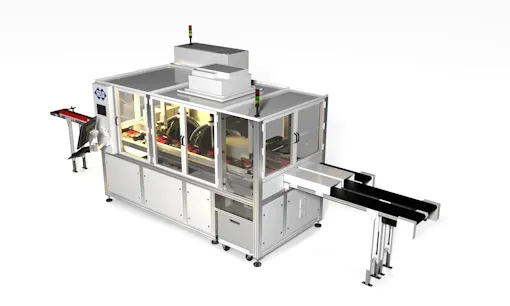
Glastellersystem (TAVI)
Ideal, wenn Sie sehr hohe Prüfanforderungen haben und dabei extrem stabil und sehr schnell prüfen wollen.
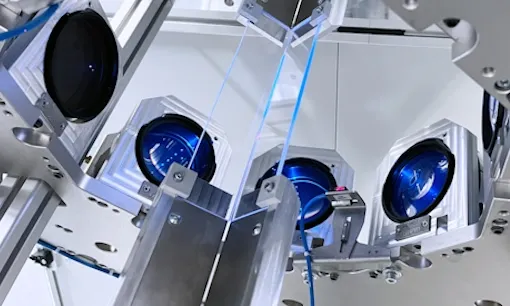
Glasrutschensysteme (SKIVI)
Ideal für die optische Inspektion von länglichen, zylindrischen Serienteilen, die kontinuierlich geprüft und zuverlässig sortiert werden müssen.
Getaktete Systeme, Handlingsysteme (ROVI)
Für komplexe Teile, besonders anspruchsvolle Prüfstellen oder Situationen, in denen das Bauteil gezielt positioniert oder sogar verformt werden muss (z. B. elastische Teile).

Smart Sensorik
Die kompakten Sensoreinheiten aus Kamera und abgestimmter Beleuchtung lassen sich über gängige Standardschnittstellen in Ihr System integrieren und liefern sofort verwertbare Prüfergebnisse.
VisionCheck
VisionCheck ermöglicht den Aufbau individueller Prüfprogramme, reduziert Pseudoausschuss durch adaptive Oberflächenalgorithmen und integriert sich nahtlos in bestehende optische Prüfanlagen.

VisionCheckAI
Die VisionCheck.AI ergänzt klassische Bildverarbeitung um eine leistungsstarke KI-Komponente, erkennt feinste Defekte zuverlässig und lässt sich ohne Programmierkenntnisse für neue Bauteile einlernen.
Was kommt nach Ihnen: Eloxal, Lack oder Montage?
Der richtige Prüfzeitpunkt liegt davor. Sagen Sie uns, welche Flächen kritisch sind, dann prüfen wir Ihre Grenzmuster im Technikum Lahr und Sie sehen die Bilder.